Språk
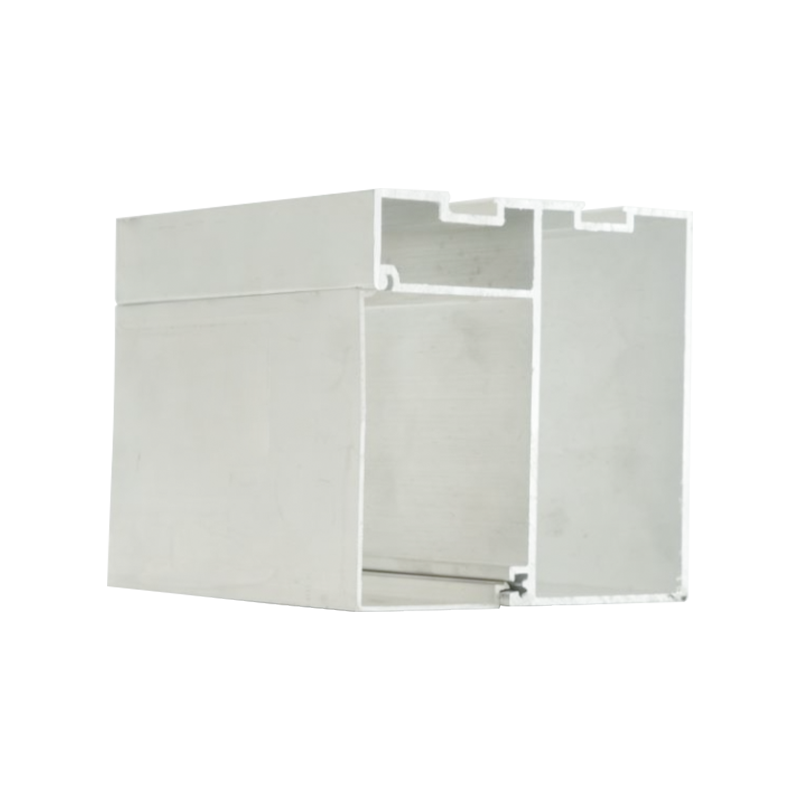
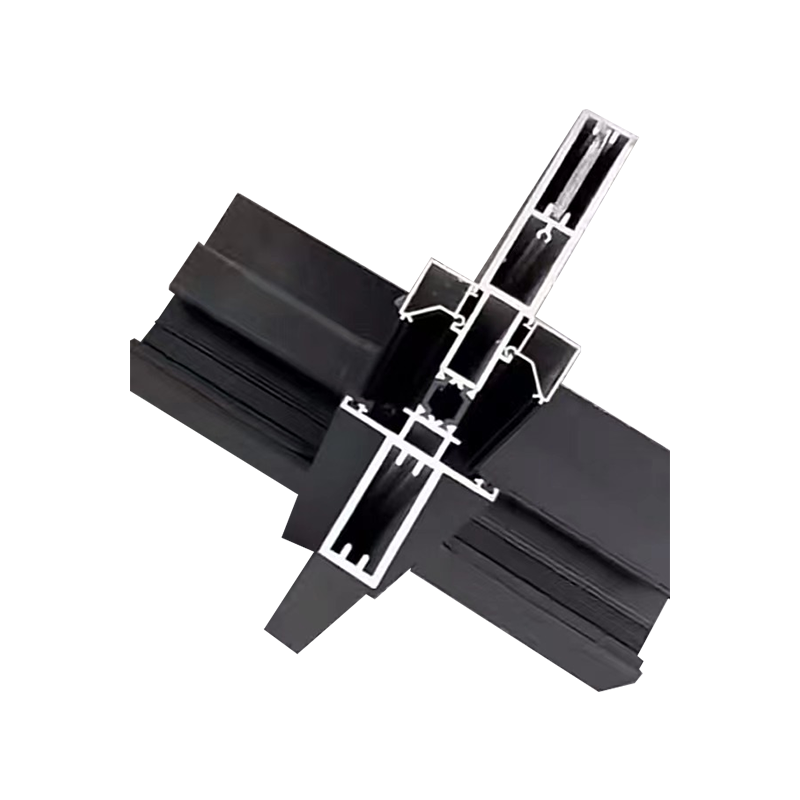
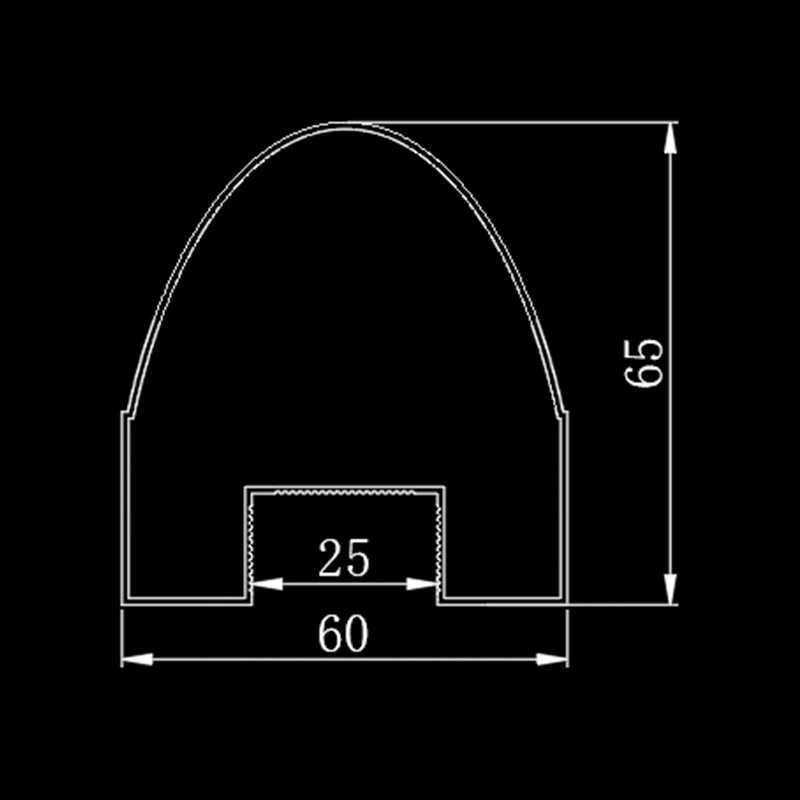
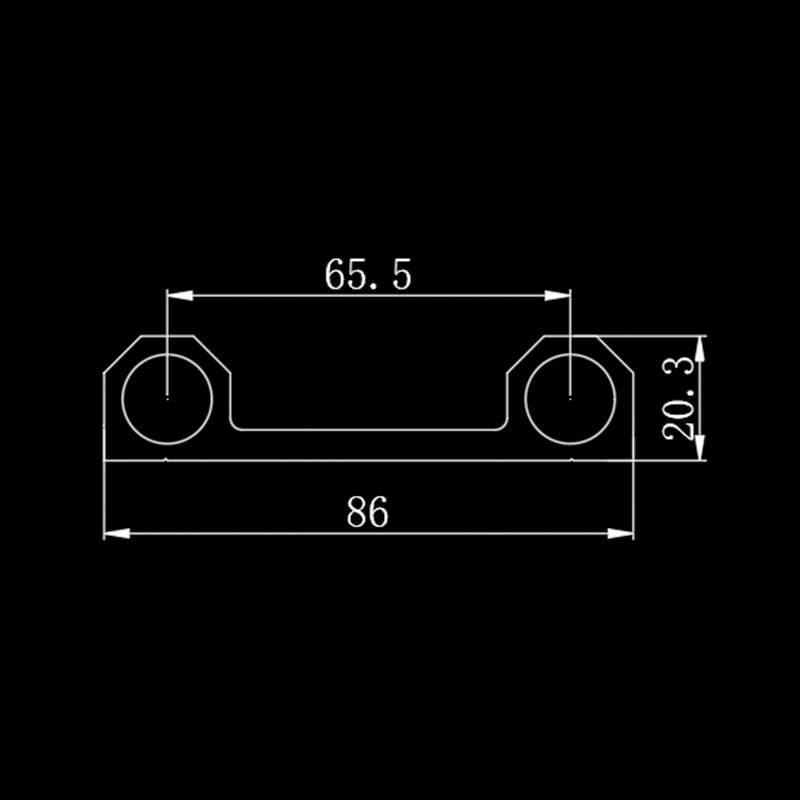
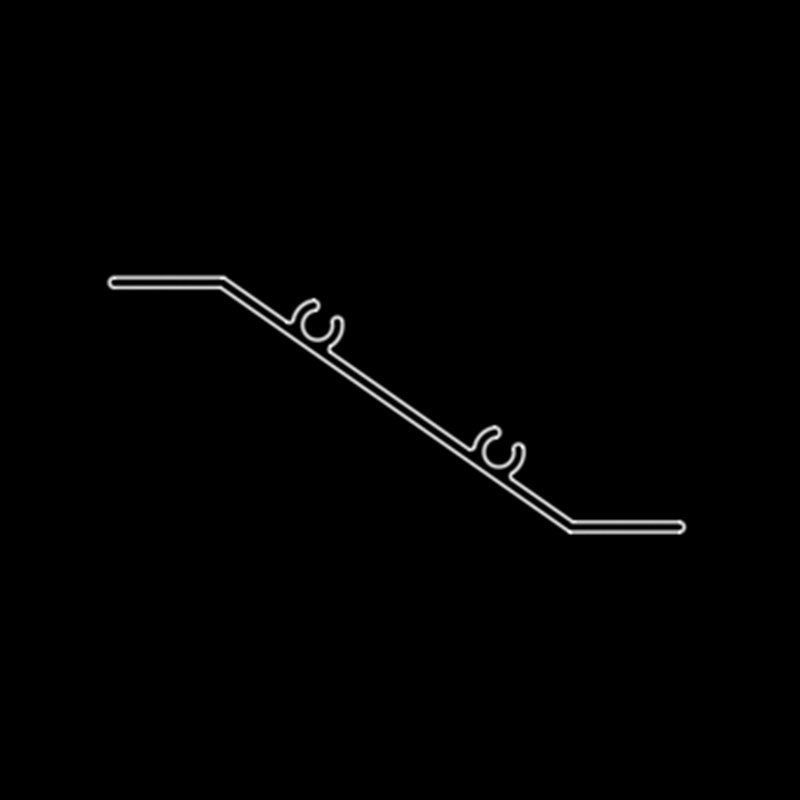
Inom området för industriell automation och högcykel specialiserade kapslingar är valet av rammaterial inte bara ett strukturellt beslut – det är en prestochavariabel. Extruderade aluminiumprofiler har gått bortom grundläggoche inramning för att bli kärnan för rörelseprecision, lastfördelning och miljötätning. Denna analys dissekerar den tekniska logiken bakom specialiserade profilgeometrier, med fokus på teleskopdörr i aluminiumprofil , aluminiumprofil av hylstyp , och deras integration i komplett skjutdörrssystem .
1. Kärnprofilgeometrier för rörelseoptimerade dörrar
Den funktionella skillnaden mellan grundläggande industriportar och högpresterande specialiserade system ligger i förreglingsmekanism and spåra interaktion . Tre profilfamiljer dominerar detta tekniska utrymme:
1.1 Flerspåriga teleskopprofiler
Designad för öppningar där takhöjden är begränsad men spännvidden är betydande, flerspårs teleskopprofiler arbeta på synkroniserade överlappande paneler. Varje blad innehåller en dedikerad löpbana som häckar i den intilliggande profilen, vilket uppnår öppningsförhållanden upp till 80 % av den totala bredden. Den teleskopdörr i aluminiumprofil Typiskt innehåller en C-kanal för styrrullar och ett förstärkt bulbtätningsspår för att upprätthålla lufttrycksskillnader i renrumsmiljöer.
1.2 Ärm-typ och interlocking stiles
Där säkerhet och luftinfiltration är avgörande, aluminiumprofil av hylstyp and sammankopplade dörrstilar tillhandahålla en labyrintförsegling. Hylsdesignen involverar en yttre ihålig kammare som tar emot en mindre inre extrudering, vilket skapar ett termiskt avbrott och en fysisk barriär mot damm. Interlocking styles använder en krok-och-urtag-geometri: under vindbelastning eller tryckskillnad roterar kroken in i urtaget och låser själv dörrbladen utan extra beslag.
2. Sliding Door System Engineering: Från spår till blad
En integrerad skjutdörrssystem kräver fyra inbördes beroende delkomponenter: överliggande spårprofiler, rullvagnar, lövprofiler och bottenstyrningar. Fel i något enskilt element leder till bindning, överdrivet slitage eller urspårning.
2.1 Spårprofiler och tunga styrskenor
Överliggande spårprofiler är typiskt utformade som en sluten ihålig sektion med en inverterad T-spår eller C-kanal. Geometrin fördelar belastningen från vagnens hjul över två kontaktflänsar, vilket minskar punktbelastningen. För högcykelapplikationer (50 000 cykler/år), kraftiga styrskenor inkorporera en slitstark insats av rostfritt stål samextruderad i aluminiumskenan. Denna bimetallkonstruktion ökar livslängden med 300 % jämfört med blank aluminium-på-stål-kontakt, vilket verifierats genom linjär slitagetest under 200 kg punktbelastning.
2.2 Automatiska skjutdörrsprofiler
Uppkomsten av sensordrivna automatiserade entréer har gett upphov till en specifik klass av automatiska skjutdörrsprofiler . Dessa profiler inkluderar inbäddade löpbanor för synkrona remdrifter och försänkta kanaler för magnetremssensorer. En viktig designfunktion är den asymmetriska ihåliga kammaren – större på drivsidan för att rymma motorkopplingen, mindre på bakkanten för att bibehålla balansen. Data från cykeltester visar att profiler med integrerade remstyrningar minskar lateral vibrationsamplitud med 0,7 mm jämfört med eftermonterade bältesfästen.
Jämförande prestanda: Standard kontra specialiserade profiler
| Parameter | Standard C-kanal | Teleskopisk / ärmprofil |
|---|---|---|
| Max dörrvikt (kg) | 120 | 280 |
| Luftinfiltration (m³/h/m @ 50Pa) | 8.5 | ≤2,1 |
| Driftcykler (utan översyn) | 25 000 | 75 000 |
| Termisk pausalternativ | Nej | Integrerad polyamid |
3. Skjutdörrsramdetaljer: Precision i skarvar och toleranser
Den skjutdörrs ramdetalj är ofta den förbisedda bestämningsfaktorn för långsiktig tillförlitlighet. Industriella ramar skiljer sig från bostadssystem i tre kritiska aspekter: hörnfogstyvhet, tröskelövergångsgeometri och expansionsutrymme.
3.1 Hörnfogsteknik
För kraftiga glidsystem överträffar geringshörn med invändiga konsoler av rostfritt stål grundläggande skruvportsförband med en faktor 2,5 i vridstyvhet. Ramprofilen inkluderar en dedikerad 10 mm x 3 mm ficka för ett dold hörnfäste, vilket möjliggör förspänning av fogen. Vid korrekt vridmoment (15-18 Nm för M8-fästen), bibehåller ramen en räthet inom 0,5 mm per meter även efter 100 000 arbetscykler.
3.2 Integration av tröskel och guide
Bottenguider för skjutdörrssystems måste motstå ackumulering av skräp samtidigt som den tillhandahåller sidobegränsning. Det optimala skjutdörrs ramdetalj använder en infälld styrränna som sitter 3-5 mm under golvnivån, med en avtagbar aluminiumtäckplåt. Denna design ger åtkomst till rengöring samtidigt som en låg steghöjd på 12 mm bibehålls för vagn- eller palltrafik. Industriella fältrapporter indikerar att försänkta styrkanaler minskar slitaget på styrblocken med 60 % jämfört med ytmonterade spår i tillverkningsmiljöer.
- Antilyftgeometri: Överliggande styrprofiler med en 15-graders underskuren läpp förhindrar att blad lossnar under negativt vindtryck.
- Kompressibla vädertätningar: Dubbla durometer EPDM-tätningar (60 Shore A-bas, 30 Shore A-läppar) monterade i hylsan uppnår klass 4 luftgenomsläpplighet enligt EN 12207.
- Expansionsluckor: Ramprofiler som är längre än 4 meter har en dold expansionsskarv med 8 mm rörelsekapacitet för att ta emot termiska rörelser.
4. Urvalsmatris för industriella tillämpningar
Att välja rätt extruderingstyp kräver att applikationskraven anpassas till profilkapaciteten. Följande matris guidar ingenjörer genom beslutsprocessen baserad på cykelfrekvens, miljö och belastning.
Bäst för: Hangardörrar, stora lagerväggar, luftslussar för renrum. Ger 1:3 teleskopförhållande med 40 % mindre takhöjd.
Bäst för: Kylförvaring (ned till -30°C), läkemedelsproduktion, dammintensiva miljöer. Uppnår luftläckage ≤1,2 m³/h/m.
Bäst för: Externa skjutdörrar, orkanutsatta regioner, entréer med hög trafik. Tål 2,5 kPa vindtryck utan hjälpspärrar.
Bäst för: Automatiserade löpande band, biltvättsystem, bagagehanteringsdörrar. Klassad för 1,5 miljoner cykler vid 800 kg/m belastning.
5. Riktmärken för material och ytprestanda
Extruderade profiler för specialiserade dörrsystem är inte generisk 6063-legering. Tillämpningar av industrikvalitet kräver 6061-T6 eller 6005A-T6 legeringar med en lägsta sträckgräns på 240 MPa. Ytbehandling är lika kritisk:
- Anodisering (klass AA15): 15 mikron tjocklek, lämplig för inomhus eller måttlig UV-exponering. Hårdhet 350-400 HV.
- Polyesterpulverbeläggning (80-100 mikron): Krävs för kustnära eller kemiska miljöer. Saltsprutmotståndet överstiger 1 000 timmar per ASTM B117.
- Fluorocarbon (PVDF) beläggning: För extrem UV och industriell förorening. Behåller färg och glans efter 10 års exponering utomhus.
Falldata: Korrosionsbeständighet i aggressiva miljöer
En studie som jämförde obehandlade 6063-T5, anodiserade och pulverlackerade profiler i en anläggning för gödselproduktion (hög ammoniak och luftfuktighet) visade att efter 18 månader uppvisade obehandlade extruderingar gropkorrosion på 0,3 mm djup. Anodiserade profiler visade mindre ytetsning (0,05 mm), medan pulverlackerade profiler inte hade någon mätbar materialförlust. För automatiska skjutdörrsprofiler fungerar nära spolningsstationer, PVDF-beläggning rekommenderas för att förhindra galvanisk korrosion från olika fästelement.
6. Installations- och underhållsprotokoll
Även den mest avancerade extruderade aluminiumprofilen kommer att underprestera utan korrekt installation och periodisk service. Följande checklista representerar branschens bästa praxis för skjutdörrssystems :
Installation: Checklista för kritisk tolerans
- Skärrörets rakhet: max avvikelse 1,5 mm över 6 m längd (laseruppriktning).
- Vertikal lod av sidoramar: inom 2 mm per 3 m höjd.
- Valsexcentrisk justering: förspänning till 75 % av maximal rekommenderad nedböjning.
- Interlocking styling ingrepp: 5-7 mm överlappning i mitten möter stilar.
Underhållsschema (högcykelapplikationer)
- Månatlig: Rengör spårskräp; inspektera rullflänsar för platta punkter.
- Kvartalsvis: Kontrollera alla M6/M8-fästen med avseende på vridmomenthållning; smörj nylonstyrningar med torr silikonspray.
- Årligen: Mät slitaget på styrskenorna (byt ut om slitaget överstiger 0,8 mm djup); inspektera tätningslisterna för hylsan.
7. Vanliga frågor: Tekniska extruderade profiler för skjut- och teleskopdörrar
F1: Vad är den maximala ostödda spännvidden för en teleskopisk dörr i aluminiumprofil?
A1: För en standard tung spårprofil (80 mm bredd x 60 mm höjd) är den maximala ostödda spännvidden mellan upphängningsfästena 2,4 meter vid stöd för en dörrvikt på upp till 400 kg. För längre spännvidder ska mellanliggande stödkonsoler eller förstärkta dubbelbanor anges. Tekniska riktlinjer föreslår nedböjning ≤ L/500 under full belastning för att förhindra rullbindning.
F2: Hur uppnår aluminiumprofiler av hylstyp termiska brott utan att kompromissa med styrkan?
A2: Profiler av hylstyp använder ett "polyamidstag"-system: två separata aluminiumkammare är sammanfogade av glasförstärkta polyamidremsor (25-35 % glasfiber). Denna konstruktion minskar värmeledningsförmågan från 210 W/mK (aluminium) till cirka 0,25 W/mK vid brytpunkten. Den mekaniska förreglingen bibehåller en böjhållfasthet på 180 N/mm², tillräckligt för de flesta industriportapplikationer ner till -20°C.
F3: Kan jag eftermontera ett standard skjutdörrssystem med kraftiga styrskenor?
A3: Eftermontering är endast möjlig om den befintliga spårprofilen har ett kompatibelt monteringsgränssnitt (vanligtvis en 20 mm T-spår eller en platt 40 mm avsats). De nya kraftiga skenorna kräver djupare hjulingrepp (12 mm mot 8 mm) och ofta en bredare spårbredd. Tillverkare rekommenderar att man byter ut hela överhängsbandet för att säkerställa korrekt rullgeometri och lastfördelning. Partiella eftermonteringar har visat en 70% ökning av sidovibrationer vid hastigheter över 0,5 m/s.
F4: Vad är den typiska ledtiden för anpassade flerspårs teleskopprofiler?
A4: För anpassade extruderingar (unika tvärsnittsformar) kräver tillverkning av verktyg 4-6 veckor. Provextruderingskörningar (längder på 3-5 meter) kan genomföras inom 2 veckor efter godkännande av formen. Massproduktion (500 kg beställningar) skickas vanligtvis 4-6 veckor från provets godkännande. Standard teleskopiska dörrformar i aluminiumprofil är allmänt tillgängliga och kan levereras inom 10-14 dagar.
F5: Hur beräknar jag den nödvändiga väggtjockleken för en skjutdörrsstil?
A5: Den minsta väggtjockleken (t) kan uppskattas med: t = (P * W) / (2 * σ_allow * L) där P är vindtryck (Pa), W är dörrbredd (m), σ_allow är tillåten påkänning (vanligtvis 110 MPa för 6063-T6 vid säkerhetsfaktor 2) och L är stilklängd (m). För standarddörrar på 3m x 2,5m i 1,5 kPa vindzon är minsta väggtjocklek 2,2 mm. De flesta industriprofiler använder 2,5-3,0 mm för att införliva monteringsslitsar.
F6: Är automatiska skjutdörrsprofiler kompatibla med pneumatiska manöverdon?
A6: Ja, men extruderingen måste inkludera en dedikerad pneumatisk cylinderkanal - vanligtvis ett 30 mm x 20 mm slutet hålrum med åtkomstslitsar för gaffelfästen. Standardprofiler för automatiska skjutdörrar avsedda för elektriska operatörer saknar nödvändig inre förstärkning för pneumatiska tryckkrafter (som kan överstiga 1 500 N vid 6 bar). Begär en "pneumatisk-färdig" profilvariant med förstärkta inre ribbor och monteringsanordningar.